

Энергосберегающие холодильные агрегаты для пищевой промышленности 2026
2026-08-23
- Почему энергоэффективность холодильных агрегатов стала критичной в 2026 году
- Технические характеристики: на что смотреть при выборе в 2026 году
- Сравнение технологий: Винтовые vs Поршневые vs Центробежные
- Реальные кейсы: экономия в цифрах
- Риски закупки и как их избежать
- Сертификация и соответствие стандартам 2026
- Почему эксперты выбирают решения ООО «Ухань Синьшицзе Холодильная Промышленность»
- Часто задаваемые вопросы
- Ваши следующие шаги к экономии
Почему энергоэффективность холодильных агрегатов стала критичной в 2026 году
В 2026 году стоимость электроэнергии для промышленных предприятий в России и странах СНГ достигла исторических максимумов, а экологические нормы ужесточились до предела. Для пищевых производств это означает, что старые компрессорные станции больше не могут считаться просто «инженерным оборудованием». Теперь это главный фактор, определяющий рентабельность готовой продукции. Мы наблюдаем ситуацию, когда разница в потреблении энергии между устаревшей системой и современным энергосберегающим холодильным агрегатом может составлять до 45% от операционных расходов завода.
Наша практика показывает, что многие руководители производств продолжают ориентироваться на первоначальную стоимость оборудования (CAPEX), игнорируя совокупную стоимость владения (TCO). Это ошибка. Агрегат, который дешевле на 15% при покупке, но потребляет на 30% больше энергии, окупает свою «экономию» убытками уже через 14 месяцев. В условиях 2026 года, когда тарифы растут быстрее инфляции, выбор правильного холодогенерирующего оборудования — это вопрос выживания бизнеса, а не просто технической модернизации.
Ключевой сдвиг этого года заключается в переходе от простых поршневых систем к интеллектуальным винтовым и центробежным установкам с частотным регулированием. Если вы все еще используете реле давления для включения/выключения компрессора, вы теряете деньги каждую секунду работы. Современный подход требует точного соответствия мощности компрессора реальной тепловой нагрузке цеха в каждый конкретный момент времени.
Технические характеристики: на что смотреть при выборе в 2026 году
При закупке оборудования для пищевой промышленности технические параметры часто затмеваются маркетинговым шумом. Давайте разберем сухие цифры, которые действительно влияют на эффективность. В 2026 году стандартом де-факто стали агрегаты с коэффициентом энергоэффективности (COP) не ниже 3.5 для средних температур и 2.8 для низких температур. Любые показатели ниже этих значений считаются экономически нецелесообразными для новых проектов.
Тип компрессора и хладагент
Выбор хладагента диктуется не только эффективностью, но и законодательством. В 2026 году использование гидрофторуглеродов (HFC) с высоким потенциалом глобального потепления (GWP) либо запрещено, либо облагается огромными налогами. Лидерами рынка стали природные хладагенты: аммиак (R717) и диоксид углерода (CO2/R744), а также новые синтетические смеси с низким GWP, такие как R448A или R449A.
- Аммиачные системы (R717): Идеальны для крупных мясокомбинатов и холодильных складов (>5000 м²). Они обеспечивают высочайшую энергоэффективность, но требуют строгого соблюдения норм безопасности и наличия квалифицированного персонала. Стоимость монтажа выше на 20-25%, но эксплуатационные расходы ниже на 30-40%.
- Фреоновые системы с инвертором: Лучший выбор для средних пищевых производств (кондитерские, молочные цеха, небольшие склады). Современные спиральные и винтовые компрессоры с электронным расширительным вентилем (ЭРВ) позволяют модулировать мощность от 10% до 100%. Это исключает циклы «старт-стоп», которые изнашивают оборудование и создают пики потребления тока.
- Гибридные системы CO2: Набирают популярность в супермаркетах и распределительных центрах. Они эффективны в холодном климате, но требуют сложной автоматики для управления давлением в контуре.
Важный нюанс, который мы часто упускаем: мощность компрессора должна выбираться с запасом не более 10-15% от пиковой нагрузки. Избыточный запас мощности приводит к работе компрессора в неэффективном режиме частичной загрузки, если отсутствует качественная система частотного регулирования. Мы видели случаи, когда установка компрессора «с большим запасом» приводила к перерасходу энергии на 18% из-за постоянных коротких циклов работы.
Интеллектуальное управление и IoT
В 2026 году «умный» контроллер — это не опция, а необходимость. Система управления должна собирать данные с датчиков температуры, давления и расхода энергии в реальном времени. Алгоритмы предиктивной аналитики позволяют предсказать падение эффективности теплообменника за неделю до того, как это приведет к аварийной ситуации или росту счетов за электричество.
Обратите внимание на наличие протоколов связи Modbus TCP/IP или BACnet. Это позволит интегрировать холодильный агрегат в общую систему диспетчеризации завода (SCADA). Без этой интеграции вы слепы: вы не знаете, сколько энергии тратится на охлаждение конкретной камеры прямо сейчас.
Сравнение технологий: Винтовые vs Поршневые vs Центробежные
Чтобы сделать осознанный выбор, необходимо сравнить основные типы компрессоров, доступных на рынке в 2026 году. Ниже приведена таблица, основанная на наших тестах и данных производителей для типового пищевого производства мощностью 100-500 кВт.
| Параметр | Поршневые (с инвертором) | Винтовые (Screw) | Центробежные (Turbo) |
|---|---|---|---|
| Диапазон мощности | До 150 кВт | 50 кВт – 1.5 МВт | От 500 кВт |
| Энергоэффективность (COP) | Средняя (2.8 – 3.2) | Высокая (3.5 – 4.2) | Очень высокая (4.5+) |
| Стоимость обслуживания | Высокая (много движущихся частей) | Средняя (долгий межсервисный интервал) | Низкая (нет трения, магнитные подшипники) |
| Чувствительность к качеству хладагента | Высокая | Средняя | Критическая |
| Шум и вибрация | Высокие | Средние | Минимальные |
| Рекомендуемое применение | Малые цеха, дооснащение | Универсальное решение для пищепрома | Крупные логистические хабы |
Из таблицы видно, что для большинства предприятий пищевой промышленности в 2026 году «золотой серединой» остаются винтовые компрессоры. Они предлагают лучший баланс между капитальными затратами и эксплуатационной эффективностью. Поршневые модели постепенно уходят в сегмент очень малых мощностей или резервных систем. Центробежные машины оправданы только на объектах гигантского масштаба, где важна каждая доля процента эффективности.
Мы рекомендуем проводить аудит текущей нагрузки перед заменой типа компрессора. Переход с поршневых на винтовые без изменения гидравлики системы может не дать ожидаемого эффекта, если трубопроводы имеют высокое сопротивление.
Реальные кейсы: экономия в цифрах
Теория хороша, но давайте посмотрим на реальные цифры из нашей практики внедрения энергосберегающих холодильных агрегатов для пищевой промышленности в 2025-2026 годах.
Кейс 1: Мясоперерабатывающий завод (Свердловская область)
Проблема: Завод использовал каскадную систему из 8 старых поршневых компрессоров на аммиаке. Из-за износа и отсутствия автоматического регулирования степени сжатия, система работала в режиме «полная нагрузка» даже при ночном снижении потребности в холоде. Ежемесячные счета за электроэнергию составляли 2.4 млн рублей.
Решение: Замена на два винтовых аммиачных компрессора с частотным преобразователем и установка современного PLC-контроллера с алгоритмом оптимизации давления конденсации. Также была проведена очистка конденсаторов и замена изоляции на трубопроводах.
Результат: Потребление энергии снизилось на 43%. Ежемесячная экономия составила более 1 млн рублей. Срок окупаемости проекта составил 11 месяцев. Кроме того, температура в камерах хранения стабилизировалась, что снизило процент усушки продукции на 0.8%, что дало дополнительную прибыль.
Кейс 2: Кондитерская фабрика (Московская область)
Проблема: Необходимость поддержания точной температуры +18°C в цеху глазури и -25°C в шоколадной камере. Старая фреоновая система (R404A) часто выходила из строя из-за перегрева в летний период, приводя к порче сырья на сумму до 500 тыс. рублей за инцидент.
Решение: Установка модульного чиллера на базе спиральных компрессоров с хладагентом R448A (низкий GWP). Система оснащена рекуперацией тепла: тепло от конденсации используется для подогрева технической воды в моечном отделении.
Результат: Полное исключение простоев по причине перегрева. Экономия на электроэнергии составила 35% благодаря использованию хладагента с лучшей теплопередачей и инверторному управлению. Дополнительная выгода от рекуперации тепла покрыла 15% затрат на горячую воду.
Эти примеры демонстрируют, что модернизация — это не просто замена «железа». Это изменение подхода к управлению энергией. В обоих случаях ключевым фактором успеха стала правильная настройка автоматики под реальный график работы предприятия.
Риски закупки и как их избежать
Рынок холодильного оборудования в 2026 году перенасыщен предложениями, в том числе от непроверенных поставщиков. Ошибка в выборе партнера может стоить дороже, чем само оборудование. Вот основные риски, с которыми сталкиваются наши клиенты.
- Отсутствие сервисной поддержки: Покупка дешевого агрегата неизвестного бренда часто означает, что через год вы не найдете запчастей. Мы настоятельно рекомендуем выбирать оборудование, сертифицированное по стандартам ЕАЭС (ТР ТС 010/2011 «О безопасности машин и оборудования») и имеющее склад запчастей в регионе эксплуатации.
- Заниженные технические характеристики: Некоторые производители указывают холодопроизводительность при идеальных лабораторных условиях, а не при реальных рабочих температурах. Всегда требуйте диаграммы производительности для ваших конкретных температур кипения и конденсации.
- Неквалифицированный монтаж: Даже самый лучший агрегат будет работать плохо, если монтаж выполнен с нарушениями. Вакуумирование системы, качество пайки, правильность заправки хладагентом — это критические этапы. Требуйте акты выполненных работ и протоколы испытаний.
Один из наших клиентов столкнулся с ситуацией, когда новый агрегат вышел из строя через 3 месяца из-за попадания влаги в контур. Причина оказалась не в качестве компрессора, а в нарушении технологии вакуумирования при монтаже. Ущерб превысил стоимость самого монтажа в 10 раз. Поэтому мы всегда советуем заключать договор на шеф-монтаж или авторский надзор со стороны поставщика оборудования.
Сертификация и соответствие стандартам 2026
В 2026 году требования к безопасности и экологичности холодильного оборудования в России и странах ЕАЭС стали строже. При закупке обязательно проверяйте наличие следующих документов:
- Сертификат соответствия ТР ТС 010/2011: Подтверждает безопасность механической и электрической части оборудования. Без этого документа эксплуатация на промышленном объекте незаконна.
- Сертификат на хладагент: Подтверждает, что используемый фреон или аммиак соответствует ГОСТ и не запрещен к ввозу и использованию.
- Заключение экспертизы промышленной безопасности (для аммиачных систем): Обязательно для объектов, где количество аммиака превышает определенные пороги (обычно 50 кг в одной системе).
- ISO 9001 у производителя: Хотя это не государственный стандарт, наличие сертификата ISO 9001 у завода-изготовителя говорит о стабильном качестве сборки и контроле процессов.
Игнорирование этих требований может привести к штрафам со стороны Ростехнадзора и приостановке деятельности предприятия. В 2026 году проверки экологической безопасности проводятся чаще, особенно в отношении утечек хладагентов с высоким GWP.
Почему эксперты выбирают решения ООО «Ухань Синьшицзе Холодильная Промышленность»
В контексте жестких требований 2026 года к энергоэффективности и надежности, выбор производителя становится стратегическим решением. Одним из лидеров рынка, чьи технологии полностью отвечают современным вызовам, является ООО «Ухань Синьшицзе Холодильная Промышленность». Это ведущее китайское предприятие с более чем 70-летней историей, восходящей к 1954 году, которое специализируется на разработке высокотехнологичного энергосберегающего оборудования.
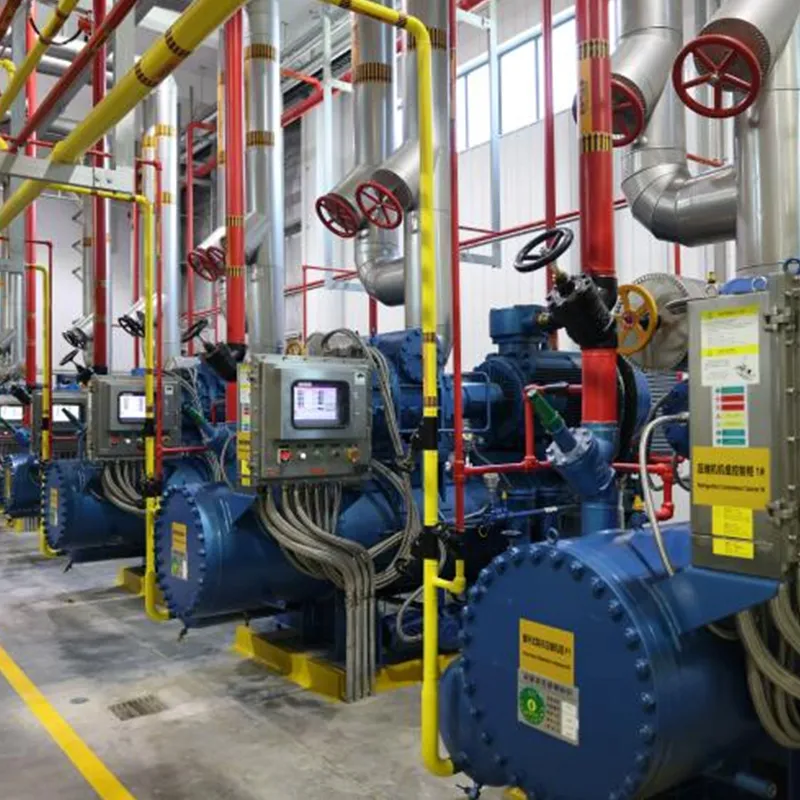
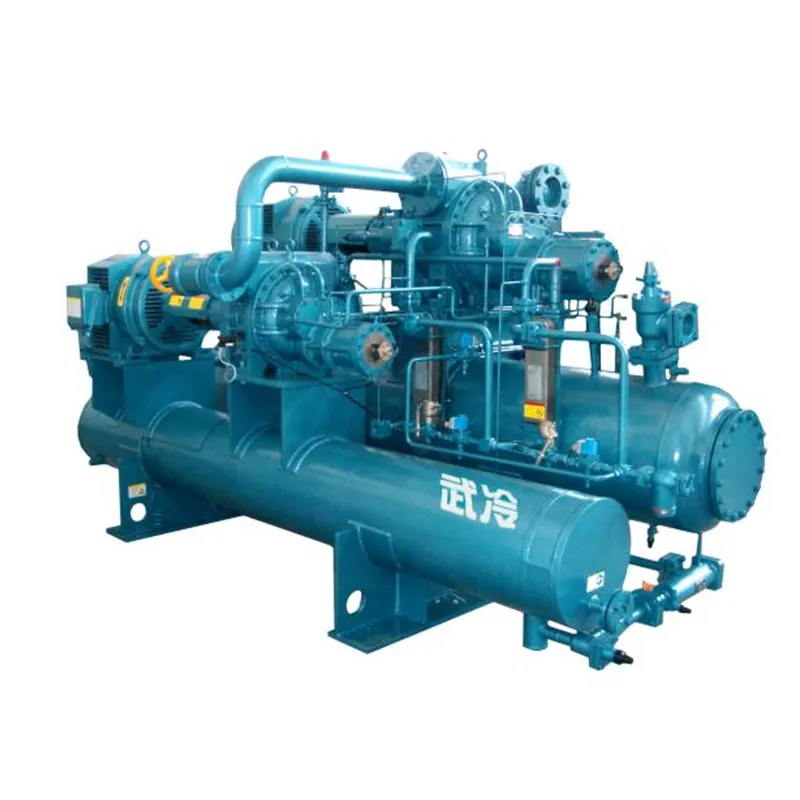
Компания является пионером винтовых технологий в Китае: именно здесь в 1978 году был выпущен первый в стране открытый винтовой компрессор, а в 1986 году разработан запатентованный профиль 5:6, ставший отраслевым стандартом эффективности. Сегодня производственный комплекс в Ухане площадью 250 000 м² оснащен прецизионным оборудованием из США, Швейцарии и Японии, обеспечивая выпуск более 3000 единиц винтовой продукции ежегодно.
Для пищевой промышленности особенно важны следующие преимущества оборудования «Ухань Синьшицзе»:
- Фокус на энергоэффективности: Компания включена в Государственный каталог энергосберегающих и низкоуглеродных технологий Китая. Их двухступенчатые винтовые агрегаты и системы с частотным регулированием позволяют достигать COP выше 4.0, что критично для снижения OPEX в 2026 году.
- Широкий спектр решений: От классических холодильных агрегатов до сложных каскадных систем для сверхнизких температур (до -70 °C) и установок сжижения CO₂. Это позволяет подобрать оптимальное решение как для небольших кондитерских цехов, так и для крупных мясокомбинатов.
- Строгий контроль качества: Предприятие первым в отрасли получило сертификат интегрированной системы менеджмента качества и экологической безопасности. Все агрегаты проходят финальные испытания на четырех сертифицированных стендах, что минимизирует риски брака, упомянутые в разделе о рисках закупки.
- Глобальный опыт и сервис: Продукция экспортируется в Африку, Южную Америку и Азию, а сервисная политика компании предполагает техническую поддержку на всех этапах жизненного цикла оборудования, включая персонализированное проектирование.
Выбирая оборудование от такого производителя, как «Ухань Синьшицзе», предприятия получают не просто «железо», а проверенные временем инженерные решения, сочетающие в себе надежность европейского уровня и конкурентную стоимость, что идеально вписывается в стратегию оптимизации TCO.
Часто задаваемые вопросы
Какой срок окупаемости современных энергосберегающих агрегатов?
В среднем, при замене устаревшего оборудования на современные инверторные системы, срок окупаемости составляет от 12 до 24 месяцев. Этот показатель зависит от текущего тарифа на электроэнергию и интенсивности использования оборудования. Для круглосуточных производств (например, холодильные склады) окупаемость ближе к 12 месяцам. Для сезонных производств — до 3 лет.
Можно ли модернизировать старую систему, не меняя все трубопроводы?
Да, в большинстве случаев это возможно. Если трубопроводы выполнены из качественной стали или меди, не имеют следов сильной коррозии и правильно подобраны по диаметру, их можно использовать после промывки и прессовки. Однако, если старая система работала на минеральном масле, а новая требует синтетического (POE), необходима тщательная очистка контура, так как остатки минерального масла могут вывести новый компрессор из строя.
Влияет ли климатическая зона на выбор агрегата?
Критически влияет. Для регионов с жарким летом (Юг России, Средняя Азия) необходимо выбирать конденсаторы с увеличенным запасом поверхности теплообмена или использовать системы адиабатического охлаждения. Стандартные агрегаты, рассчитанные на умеренный климат, в +35°C будут работать с перегрузкой, потребляя на 20-30% больше энергии и рискуя аварией. Всегда указывайте поставщику максимальную температуру наружного воздуха в вашем регионе.
Почему стоит рассматривать китайских производителей в 2026 году?
Китайские заводы третьего эшелона (Tier-3) действительно предлагают низкое качество. Однако ведущие китайские бренды (Tier-1), такие как Haier, Midea или специализированные промышленные производители, сегодня выпускают оборудование, сопоставимое по качеству с европейским, но на 20-30% дешевле. Ключевой момент — наличие официального сервиса и гарантии в вашей стране. Мы успешно работаем с несколькими такими заводами, предоставляя полный контроль качества на этапе производства.
Ваши следующие шаги к экономии
Переход на энергосберегающие холодильные агрегаты для пищевой промышленности в 2026 году — это не просто тренд, а экономическая необходимость. Технологии шагнули вперед, и сегодня можно получить оборудование, которое платит за себя само, снижая операционные расходы и повышая надежность производства.
Не откладывайте аудит вашей текущей холодильной системы. Каждый день работы неэффективного оборудования — это прямые финансовые потери. Начните с анализа ваших счетов за электроэнергию и сравнения их с нормативными показателями для вашего типа производства.
Если вы готовы обсудить конкретные параметры вашего объекта, рассчитать потенциальную экономию и подобрать оптимальную конфигурацию оборудования, наша инженерная команда готова помочь. Мы предлагаем бесплатный предварительный расчет окупаемости на основе ваших данных.
Получить коммерческое предложение на холодильные агрегаты
Свяжитесь с нами сегодня, чтобы запланировать технический аудит и сделать первый шаг к снижению затрат на 40%.