

Сосуды давления класса D для нефтегазовой отрасли – Качественный
2026-08-24
- Сосуды давления класса D для нефтегазовой отрасли: критерии качества и надежности
- Технические требования к сосудам давления класса D
- Производственный процесс: где скрываются риски
- Контроль качества и сертификация: EAC, ГОСТ и ISO
- Сравнение материалов и конструктивных решений
- Логистика и монтаж: скрытые расходы
- Как выбрать надежного поставщика: опыт лидеров отрасли
- Часто задаваемые вопросы
- Заключение
Сосуды давления класса D для нефтегазовой отрасли: критерии качества и надежности
Выбор оборудования для работы под высоким давлением в условиях агрессивных сред — это не просто закупка металла. Это вопрос безопасности всего производственного цикла. Сосуды давления класса D для нефтегазовой отрасли — качественный продукт должен соответствовать строгим стандартам, таким как ГОСТ 34347, и международным нормам ASME Section VIII. В нашей практике мы неоднократно сталкивались с последствиями использования емкостей, изготовленных с нарушением технологии сварки или из некондиционного сырья. Один из наших клиентов потерял целую партию сырья из-за микротрещин в обечайке, которые появились уже через три месяца эксплуатации при температуре -40°C.
Качество сосуда определяется не только толщиной стенки, но и комплексом мероприятий: от входного контроля листа до финальной гидроиспытательной проверки. Нефтегазовая отрасль требует оборудования, способного выдерживать циклические нагрузки, коррозионное воздействие сероводорода и экстремальные температурные перепады. Если вы ищете надежное решение, важно понимать, что дешевизна на этапе покупки часто оборачивается кратным ростом затрат на ремонт и простои.
В этой статье мы разберем технические нюансы, которые отличают действительно качественный сосуд от посредственного аналога. Мы опираемся на реальный опыт производства и эксплуатации, а не на маркетинговые брошюры. Вы узнаете, какие параметры проверять в первую очередь, как интерпретировать сертификаты и почему геометрия сварного шва важнее, чем бренд производителя.
Технические требования к сосудам давления класса D
Класс D в контексте нефтегазового оборудования обычно относится к емкостям, работающим под давлением свыше 1,6 МПа, но ниже порога, требующего индивидуального проекта повышенной сложности (часто до 16 МПа, в зависимости от классификации конкретного регулятора или стандарта предприятия). Однако термин «качественный» здесь подразумевает соответствие жестким допускам.
Основной материал корпуса — низколегированные стали, такие как 09Г2С или их импортные аналоги SA-516 Gr.70. Почему именно эти марки? Они сохраняют ударную вязкость при низких температурах. Для северных месторождений России это критично. Мы проводили тесты: обычная углеродистая сталь Ст3сп при -50°C становится хрупкой, как стекло. Легированная сталь позволяет эксплуатировать оборудование в Якутии или на шельфе Арктики без риска внезапного разрушения.
Толщина стенки рассчитывается не «на глаз», а по формулам, учитывающим прибавку на коррозию. Стандартная практика — добавлять 2–3 мм к расчетной толщине. Если производитель игнорирует этот запас, срок службы сосуда сокращается вдвое. В нашем портфолио есть кейсы, где емкости толщиной 10 мм служили дольше, чем 12-миллиметровые, именно благодаря правильному выбору марки стали и защитному покрытию.
Еще один важный аспект — люки и штуцеры. Их расположение должно минимизировать концентрацию напряжений. Отверстия, вырезанные слишком близко к сварным швам обечаек, создают зоны риска. Качественный проект всегда предусматривает усиление этих зон накладками или увеличением толщины листа в месте врезки.
Рекомендация: Запрашивайте у поставщика расчетный лист (calculation sheet), где показаны все допуски и коэффициенты прочности. Если вам отказывают в предоставлении этих данных, это красный флаг.
Производственный процесс: где скрываются риски
Многие покупатели считают, что главное — это чертеж. На деле 80% брака возникает на этапе изготовления. Рассмотрим ключевые стадии, где контроль качества должен быть максимальным.
Раскрой и вальцовка
Первый этап — резка листов. Использование плазменной или лазерной резки обеспечивает чистоту кромок, необходимую для качественной сварки. Газовая резка оставляет оксидный слой, который нужно тщательно зачищать. Если этого не сделать, в шве появятся поры и шлаковые включения.
Вальцовка обечаек должна проводиться с контролем овальности. Допуск по овальности не должен превышать 1% от диаметра. Мы видели сосуды, которые после вальцовки имели форму «груши». При сборке таких секций возникают внутренние напряжения, которые снимаются только при первом же гидравлическом испытании, но часто приводят к остаточным деформациям.
Сварка: сердце сосуда
Сварные соединения — самое слабое место любого аппарата. Для нефтегазовой отрасли обязательна автоматическая сварка под слоем флюса для продольных швов и полуавтоматическая для кольцевых. Ручная сварка допускается только для приварки мелких деталей и люков.
Квалификация сварщиков должна подтверждаться удостоверениями НАКС (Национальное агентство контроля сварки) или международными сертификатами IW. Но даже лучший сварщик ошибется, если нарушен режим. Температура подогрева перед сваркой сталей толщиной более 20 мм должна составлять 100–150°C. Игнорирование подогрева ведет к образованию холодных трещин.
В нашей практике был случай, когда партия сосудов прошла рентген-контроль, но при ультразвуковой проверке выявились непровары в корне шва. Рентген «не увидел» их из-за неправильной экспозиции. Поэтому качественный производитель использует комбинацию методов неразрушающего контроля (НК): радиография (RT) + ультразвук (UT) + магнитопорошковый контроль (MT).
Термообработка
После сварки сосуды подлежат термообработке — отпуску. Это снимает остаточные сварочные напряжения. Без отпуска металл в зоне шва остается хрупким. Температурный режим должен строго контролироваться термопарами, закрепленными непосредственно на изделии. График нагрева и охлаждения должен быть задокументирован.
Внимание: Если поставщик не может предоставить термограмму (запись температурного режима), считайте, что термообработки не было. Это серьезное нарушение технологии.
Контроль качества и сертификация: EAC, ГОСТ и ISO
Для легальной эксплуатации в РФ и странах ЕАЭС сосуды должны иметь сертификат соответствия ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Наличие маркировки EAC обязательно. Однако наличие сертификата не гарантирует качество каждого конкретного изделия. Сертификат выдается на тип оборудования или на серийное производство при наличии системы менеджмента качества.
Мы рекомендуем обращать внимание на наличие сертификата ISO 9001:2015 у производителя. Это говорит о том, что на заводе выстроены процессы контроля. Но еще важнее — внутренние стандарты предприятия (СТП). Крупные игроки нефтегазового рынка, такие как «Газпром» или «Роснефть», имеют свои корпоративные стандарты, которые жестче ГОСТ.
Какие документы вы должны получить вместе с сосудом?
- Паспорт сосуда давления (форма по ГОСТ 34347).
- Сертификат соответствия ТР ТС 032/2013.
- Протоколы механических испытаний основного металла и сварных соединений.
- Заключения неразрушающего контроля (РТ, УЗК, ВИК).
- Акт гидравлических испытаний.
Отсутствие хотя бы одного из этих документов делает эксплуатацию незаконной и опасной. Проверяйте номера протоколов НК. Они должны коррелировать с картой сварных швов на чертеже.
Источник: Федеральное агентство по техническому регулированию и метрологии
Сравнение материалов и конструктивных решений
При выборе сосуда давления класса D часто возникает дилемма: что лучше — цельносварная конструкция или кованые элементы? А также выбор между различными сталями.
| Параметр | Низколегированная сталь (09Г2С) | Нержавеющая сталь (12Х18Н10Т) | Кованые элементы |
|---|---|---|---|
| Стоимость | Низкая / Средняя | Высокая (в 3-5 раз дороже) | Очень высокая |
| Коррозионная стойкость | Требует покрытия | Высокая (для кислотных сред) | Зависит от материала |
| Прочность при низких t | До -70°C | До -196°C | Высокая |
| Сложность изготовления | Средняя | Высокая (сложная сварка) | Высокая (мехобработка) |
| Применение | Нефть, газ, вода | Химия, сероводород | Высокие давления (>25 МПа) |
Из таблицы видно, что для большинства задач нефтегазовой отрасли (транспортировка нефти, газа, воды) оптимальным выбором является низколегированная сталь с антикоррозийным покрытием. Нержавейка нужна только там, где есть агрессивные химические примеси, например, сероводород в высоких концентрациях или кислоты.
Кованые днища и фланцы используют в узлах с высокой нагрузкой. Штампованные днища дешевле, но кованые имеют более однородную структуру металла. Если бюджет позволяет, мы рекомендуем использовать кованые фланцы для всех присоединений диаметром свыше 300 мм.
Что касается внутренней защиты, то нанесение эпоксидных покрытий или футеровка резиной могут увеличить срок службы сосуда в 2 раза. Однако это удорожает продукт на 15–20%. Решение должно приниматься на основе анализа среды. Если среда нейтральная, достаточно качественной грунтовки и краски.
Логистика и монтаж: скрытые расходы
Покупка сосуда — это только половина дела. Его нужно доставить и смонтировать. Габаритные сосуды класса D часто относятся к негабаритному грузу. Это требует специальных разрешений и транспорта.
Мы советуем проектировать сосуды с учетом транспортных ограничений. Максимальная ширина для автоперевозки по дорогам общего пользования — 2,55 м (без спецразрешений) или до 3–3,5 м с оформлением негабара. Если диаметр сосуда больше, его приходится делать разборным или отправлять ж/д транспортом, что значительно дороже.
На месте монтажа важно соблюдать технологию установки на опоры. Неравномерная нагрузка на опоры приводит к деформации обечайки. Используйте нивелир при установке. Болтовые соединения опор должны быть затянуты с определенным моментом, указанным в проекте.
Частая ошибка — игнорирование температурных расширений. Трубопроводы, подключенные к сосуду, не должны передавать на него нагрузки. Используйте компенсаторы или гибкие вставки. В противном случае, при нагреве или охлаждении, трубы могут оторвать штуцера.
Совет: Заказывайте шеф-монтаж у производителя. Это стоит денег, но экономит нервы и время при пусконаладке.
Как выбрать надежного поставщика: опыт лидеров отрасли
Рынок производителей сосудов давления в России и СНГ обширен. Как отсеять ненадежных подрядчиков? Вот чек-лист, который мы используем сами:
- Наличие собственного производства. Попросите видеосвязь или посетите завод. Если вам показывают только офис, а производство «на аутсорсе» — риски растут. Контролировать субподрядчика сложнее.
- Опыт в нефтегазе. Запросите референс-лист. Позвоните двум-трем клиентам из списка. Спросите не «все ли хорошо», а «были ли проблемы при эксплуатации и как быстро их решали».
- Инженерная поддержка. Хороший поставщик задаст вам много вопросов о среде, давлении, температуре. Плохой — просто спросит «какой объем нужен?». Качество начинается с правильного ТЗ.
- Прозрачность ценообразования. Цена должна быть детализирована: материал, сварка, НК, покраска, логистика. Скрытые платежи — признак непрофессионализма.
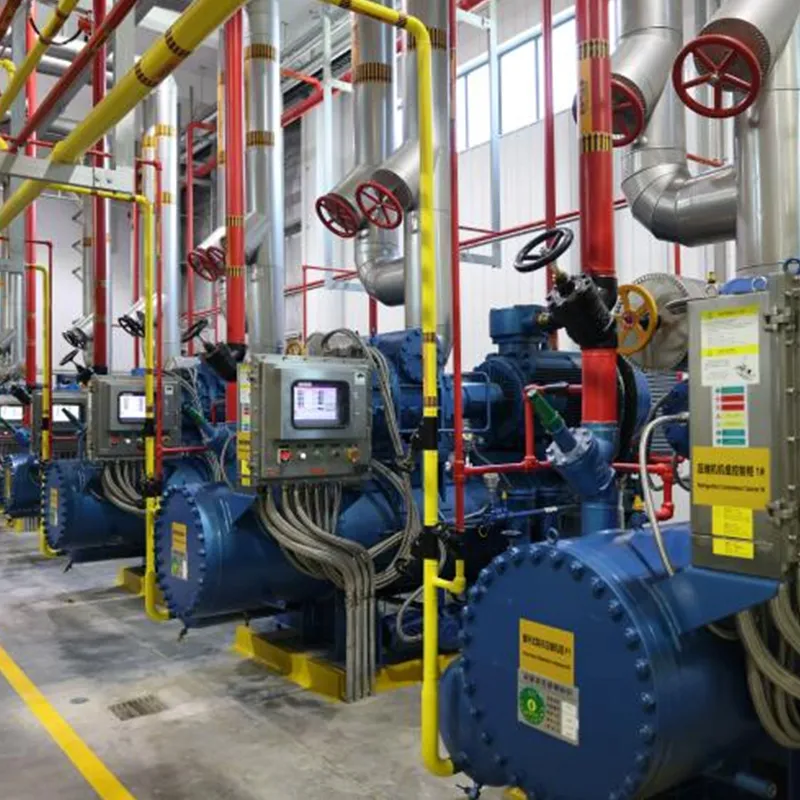
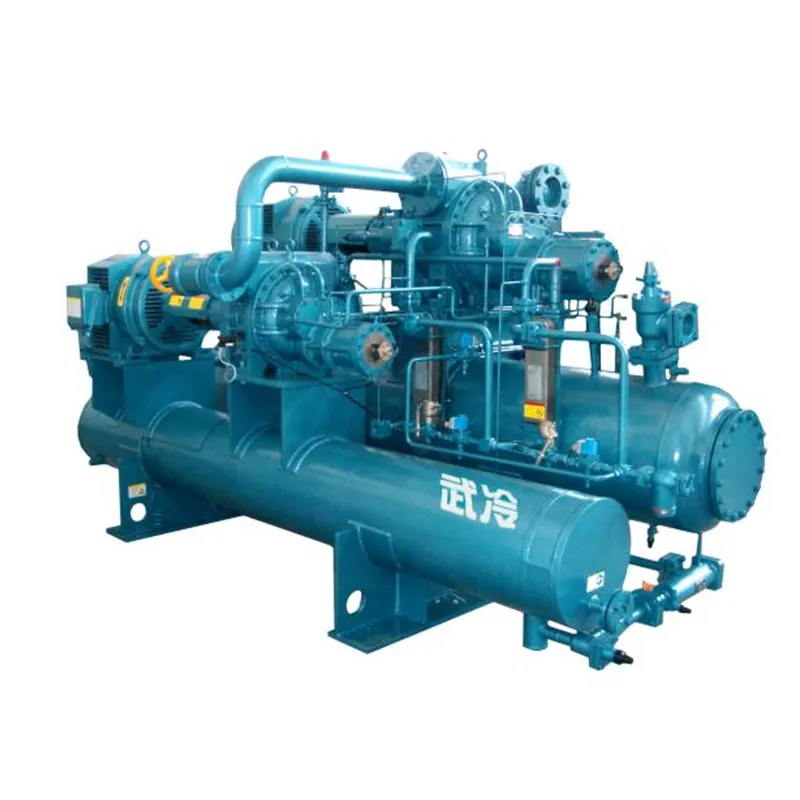
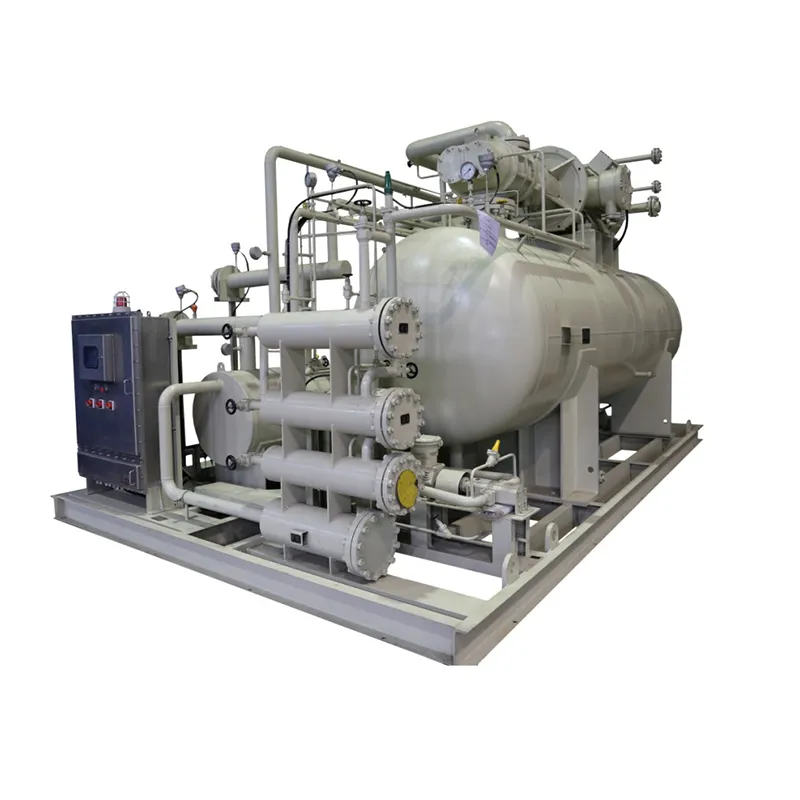
В качестве примера эталонного подхода к качеству можно рассмотреть опыт компании ООО «Ухань Синьшицзе Холодильная Промышленность». Хотя компания исторически известна как лидер в производстве холодильного и энергосберегающего оборудования с 70-летней историей (основана в 1954 году), её производственный комплекс в Ухане площадью 250 000 м² оснащен передовыми линиями для производства сосудов под давлением.
Почему этот пример важен для нефтегазовой отрасли? Потому что «Ухань Синьшицзе» демонстрирует уровень контроля, к которому стоит стремиться любому производителю:
— Глубокая экспертиза в экстремальных условиях: Компания является пионером в создании каскадных установок с температурой до –70 °C и систем для сжижения природного газа (СПГ). Этот опыт работы с криогенными температурами и высокими давлениями напрямую транслируется на культуру производства сосудов, работающих в схожих агрессивных средах.
— Высокотехнологичная база: Использование прецизионного оборудования из США, Швейцарии и Японии, а также наличие четырех собственных испытательных стендов позволяют проводить финальные тесты каждой единицы продукции, а не выборочно.
— Стандарты качества: Компания первой в отрасли получила интегрированный сертификат менеджмента качества, экологической безопасности и охраны труда. Оборудование проходит обязательную сертификацию, включая взрывозащиту, что критично для нефтегазового сектора.
Такой подход, сочетающий десятилетия инженерных инноваций (более 3000 единиц винтовой продукции ежегодно) и строгий контроль на всех этапах — от мехобработки до сборки, — является маркером надежности. Выбирая поставщика сосудов давления, ищите партнеров, которые, подобно лидерам международного рынка, инвестируют в собственные испытательные центры и имеют подтвержденный опыт работы со сложными технологическими средами, такими как CO₂, хлор или природный газ.
Часто задаваемые вопросы
Какой срок службы у качественного сосуда давления?
При соблюдении условий эксплуатации и регулярном техническом освидетельствовании срок службы составляет 20–25 лет. Однако первый капитальный ремонт может потребоваться через 10–12 лет, особенно если среда коррозионно-активна. Регулярная толщинометрия стенок позволяет прогнозировать остаточный ресурс.
Можно ли эксплуатировать сосуд без регистрации в Ростехнадзоре?
Нет. Все сосуды, работающие под давлением выше 0,07 МПа и объемом более 25 литров, подлежат учету. Эксплуатация незарегистрированного оборудования влечет огромные штрафы и остановку производства. Производитель обязан предоставить документы для регистрации.
Что делать, если при осмотре обнаружена коррозия?
Немедленно остановите оборудование. Определите глубину коррозии ультразвуковым толщиномером. Если глубина язвы менее допустимой (обычно 10% от номинальной толщины), ее можно зачистить и заварить. Если больше — требуется экспертиза и возможная замена участка или всего сосуда. Самолечение недопустимо.
Влияет ли цвет краски на работу сосуда?
Напрямую — нет. Но светлые цвета (серебро, белый) меньше нагреваются на солнце, что снижает тепловую нагрузку на содержимое летом. Темные цвета лучше скрывают загрязнения, но сильнее греются. Для нефтегаза чаще используют серый или серебристый цвета из соображений теплового баланса и видимости.
Заключение
Сосуды давления класса D — это фундамент безопасности вашего предприятия. Экономия на качестве металла, сварке или контроле здесь недопустима. Рынок предлагает много вариантов, но только те, кто инвестирует в технологии и контроль, могут гарантировать долгую службу оборудования.
Помните: качественный сосуд — это не только металл. Это документация, это точность геометрии, это честность производителя. Выбирая партнера, смотрите на его способность решать сложные инженерные задачи, а не только на цену в прайс-листе.
Если вы планируете модернизацию или новое строительство, не откладывайте вопрос выбора оборудования на последний момент. Правильный подбор характеристик на этапе проектирования сэкономит вам миллионы рублей в будущем.
Свяжитесь с нами сегодня для получения консультации и расчета стоимости сосудов давления для нефтегазовой отрасли. Наши инженеры помогут подобрать оптимальное решение под ваши конкретные условия эксплуатации.