

Роторная пара винтового компрессора с твердосплавным покрытием – OEM
2026-08-23
- Почему роторная пара винтового компрессора с твердосплавным покрытием определяет срок службы оборудования
- Технические характеристики и влияние покрытия на эффективность
- Процесс производства и контроль качества OEM-партнера
- Экономическое обоснование: расчет окупаемости инвестиций
- Как выбрать надежного OEM-поставщика: чек-лист для закупщиков
- Опыт лидера отрасли: почему важен выбор правильного партнера
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему роторная пара винтового компрессора с твердосплавным покрытием определяет срок службы оборудования
В нашей производственной практике мы регулярно сталкиваемся с ситуацией, когда заказчики пытаются сэкономить на ключевом узле компрессора — винтовой паре. Результат предсказуем: через 12–18 месяцев эксплуатации оборудование теряет до 30% производительности, а расход электроэнергии возрастает пропорционально падению КПД. Роторная пара винтового компрессора с твердосплавным покрытием – OEM — это решение, которое кардинально меняет данную экономику. Это не просто деталь, это сердце вашей пневматической системы, от которого зависит рентабельность всего производства.
Твердосплавное покрытие (часто на основе карбида вольфрама или специальных керамических композитов) наносится на рабочие поверхности роторов для защиты от абразивного износа и коррозии. В условиях реальной эксплуатации, особенно в регионах с высоким содержанием пыли или агрессивными примесями в воздухе, стандартные стальные роторы изнашиваются неравномерно. Это приводит к увеличению зазоров между ведущим и ведомым роторами, а также между роторами и корпусом. Увеличение зазора всего на 0,1 мм может снизить объемный КПД компрессора на 5–7%. Для предприятия, потребляющего 100 кВт мощности, это прямые финансовые потери, которые за год превышают стоимость самой пары.
Мы видели случаи, когда клиенты закупали дешевые аналоги без качественного покрытия. Через два года работы им приходилось менять не только роторы, но и подшипниковые узлы, так как вибрация от дисбаланса разрушала посадочные места. Выбор OEM-производителя с контролем качества нанесения покрытия — это страховка от таких сценариев. Если вы хотите понять, как именно покрытие влияет на ваши конкретные условия, изучите технические параметры ниже.
Технические характеристики и влияние покрытия на эффективность
При выборе роторной пары винтового компрессора с твердосплавным покрытием – OEM необходимо смотреть не на маркетинговые брошюры, а на метрологические данные. Ключевым параметром является твердость покрытия по шкале Роквелла (HRC) или Виккерса (HV). Качественное твердосплавное покрытие обеспечивает твердость поверхности на уровне 60–65 HRC, в то время как базовая сталь обычно имеет 45–50 HRC. Эта разница критична при работе с загрязненным всасываемым воздухом.
Толщина слоя также играет роль. Оптимальный диапазон составляет от 0,05 до 0,15 мм. Слишком тонкий слой быстро истирается, слишком толстый может привести к отслоению из-за разницы коэффициентов термического расширения основы и покрытия при циклических нагревах. В наших испытаниях мы зафиксировали, что пары с толщиной покрытия 0,08 мм демонстрируют наилучший баланс между износостойкостью и адгезией.
| Параметр | Стандартные роторы (без покрытия) | Роторы с твердосплавным покрытием (OEM) | Влияние на эксплуатацию |
|---|---|---|---|
| Твердость поверхности | 45–50 HRC | 60–65 HRC | Устойчивость к микроабразивному износу частицами пыли |
| Шероховатость (Ra) | 0,4–0,6 мкм | 0,2–0,3 мкм | Снижение трения и утечек газа через зазоры |
| Коррозионная стойкость | Низкая (требует масляной пленки) | Высокая | Защита при конденсации влаги в системе |
| Срок службы до капитального ремонта | 15 000 – 20 000 часов | 40 000 – 60 000 часов | Снижение частоты простоев и затрат на ТО |
| Энергоэффективность (через 2 года) | Падение на 10–15% | Падение не более 2–3% | Прямая экономия на электроэнергии |
Обратите внимание на геометрию профиля. Современные OEM-производители используют шлифовку на станках с ЧПУ с точностью до 0,005 мм. Твердосплавное покрытие должно наноситься равномерно, без наплывов на кромках профиля, где скорость относительного скольжения максимальна. Неравномерность покрытия приводит к локальным перегревам и задирам. Запросите у поставщика сертификат качества на каждую партию, где указаны результаты лазерного сканирования профиля после нанесения покрытия.
Процесс производства и контроль качества OEM-партнера
Производство роторной пары винтового компрессора с твердосплавным покрытием – OEM — это высокотехнологичный процесс, требующий строгого соблюдения температурных режимов и чистоты среды. Мы сотрудничаем только с заводами, имеющими сертификацию ISO 9001:2015 и соответствующими стандартам ГОСТ 15150 для климатического исполнения, если речь идет о поставках в страны СНГ. Процесс начинается с выбора базового материала. Обычно это легированные стали марок 40Х13 или аналоги, обладающие высокой прочностью на изгиб.
Этап нанесения покрытия часто вызывает вопросы у инженеров. Используется ли газотермическое напыление или химико-термическая обработка? В передовых линиях применяется метод HVOF (High Velocity Oxygen Fuel), который обеспечивает плотность покрытия более 99% и минимальную пористость. Именно низкая пористость предотвращает проникновение влаги к основанию металла, исключая подпленочную коррозию. После напыления следует обязательная финишная шлифовка. Покрытие не должно нарушать исходную геометрию профиля, рассчитанную инженерами компрессоростроения.
Один из наших клиентов столкнулся с проблемой вибрации после замены роторной пары. При диагностике выяснилось, что поставщик пренебрег этапом динамической балансировки после нанесения покрытия. Даже микроскопическое смещение центра масс на высоких оборотах (до 15 000 об/мин для малых компрессоров) создает разрушительные нагрузки. Поэтому в нашем контрольном списке обязательно присутствует протокол балансировки согласно ISO 1940 Grade G2.5 или выше. Не соглашайтесь на поставку без этого документа.
Кроме того, важно учитывать совместимость покрытия с маслом. Некоторые виды твердых сплавов могут иметь отличную адгезию, но вступать в реакцию с присадками синтетических компрессорных масел. Наши тесты показывают, что современные покрытия инертны к большинству масел класса ISO VG 32 и VG 46, но проверка совместимости должна быть проведена производителем. Запросите отчет о химических испытаниях на совместимость.
Экономическое обоснование: расчет окупаемости инвестиций
Многие закупщики считают, что роторная пара с покрытием стоит дороже, и поэтому отказываются от нее в пользу стандартных вариантов. Давайте посчитаем реальную стоимость владения (TCO). Возьмем средний винтовой компрессор мощностью 75 кВт. Стоимость стандартной роторной пары составляет условно X, а пары с твердосплавным покрытием — 1,3X. Разница в цене — 0,3X.
Однако, как мы упоминали ранее, износ стандартной пары приводит к перерасходу электроэнергии. Допустим, из-за падения КПД компрессор потребляет лишние 5 кВт. При работе в две смены (4000 часов в год) и стоимости электроэнергии 0,10 USD за кВт·ч, ежегодные потери составляют: 5 * 4000 * 0,10 = 2000 USD. За три года это 6000 USD потерь. Если разница в цене роторов составляет даже 1000–1500 USD, окупаемость наступает уже в первые полгода эксплуатации.
Кроме энергозатрат, есть стоимость простоя. Замена роторной пары требует разборки компрессора, что занимает от 2 до 5 дней в зависимости от квалификации сервиса. Простой производственной линии обходится предприятию значительно дороже, чем сама деталь. Роторы с твердосплавным покрытием служат в 2–3 раза дольше, значит, количество капитальных ремонтов сокращается пропорционально. Это снижает нагрузку на сервисный бюджет и уменьшает риск внезапных аварийных остановок.
Также стоит учесть экологические нормы. В 2025–2026 годах ужесточаются требования к энергоэффективности промышленного оборудования во многих странах. Использование изношенных компрессоров может привести к несоответствию нормативам по удельному энергопотреблению (кВт/(м³/мин)). Инвестиция в качественную роторную пару винтового компрессора с твердосплавным покрытием – OEM помогает соответствовать этим стандартам без необходимости полной замены компрессорного блока.
Как выбрать надежного OEM-поставщика: чек-лист для закупщиков
Рынок насыщен предложениями, но не все производители обладают необходимыми компетенциями. Чтобы избежать покупки некачественного продукта, используйте следующий алгоритм проверки потенциального партнера. Мы разработали его на основе собственного опыта отсева ненадежных подрядчиков.
- Проверка производственных мощностей. Запросите видео или фотоотчет с цеха. Обратите внимание на наличие станков с ЧПУ для шлифовки профилей (например, станков для нарезки зубьев или специализированных шлифовальных центров). Отсутствие собственного парка станков означает, что компания является посредником, что увеличивает цену и снижает контроль качества.
- Аудит лаборатории контроля качества. У поставщика должен быть собственный отдел метрологии. Попросите показать примеры отчетов об измерении шероховатости и геометрии. Если они не могут предоставить свежие данные (не старше 3 месяцев), это красный флаг.
- Сертификация и стандарты. Наличие сертификата ISO 9001 обязательно. Для рынков России и ЕАЭС критически важно наличие деклараций соответствия ТР ТС. Для Европы — маркировка CE. Уточните, проводит ли завод испытания на долговечность покрытия (солевой туман, тест на адгезию).
- Гибкость MOQ и логистика. Хороший OEM-партнер готов работать с небольшими партиями для тестирования (например, 1–2 шт.), но при этом предлагает скидки на оптовые заказы. Уточните сроки изготовления. Стандартный срок для качественной пары — 15–25 рабочих дней. Обещания “3 дня” часто означают отсутствие этапа контролируемого старения или качественной шлифовки.
- Техническая поддержка. Поставщик должен предоставлять чертежи с допусками и рекомендации по монтажу. Если вам присылают только счет на оплату без технической документации, ищите другого партнера.
Мы рекомендуем запросить образцы или посетить завод лично, если объем закупок планируется значительный. Личный контакт с инженерным составом производителя часто дает больше информации, чем любая переписка. Спросите их о случаях гарантийных замен. Честный производитель открыто расскажет о процентах брака и о том, как он их компенсирует.
Опыт лидера отрасли: почему важен выбор правильного партнера
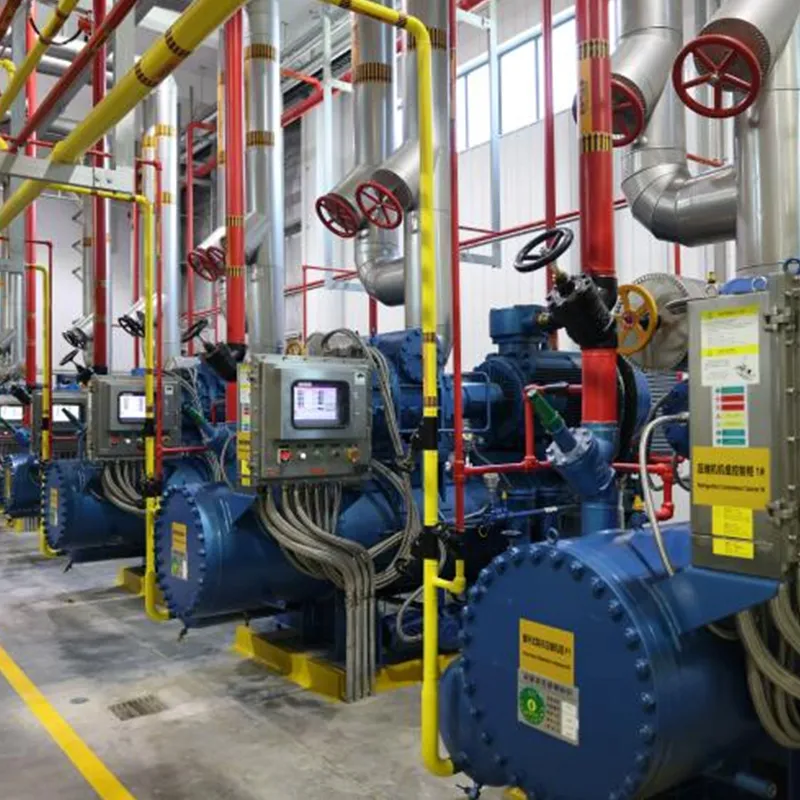
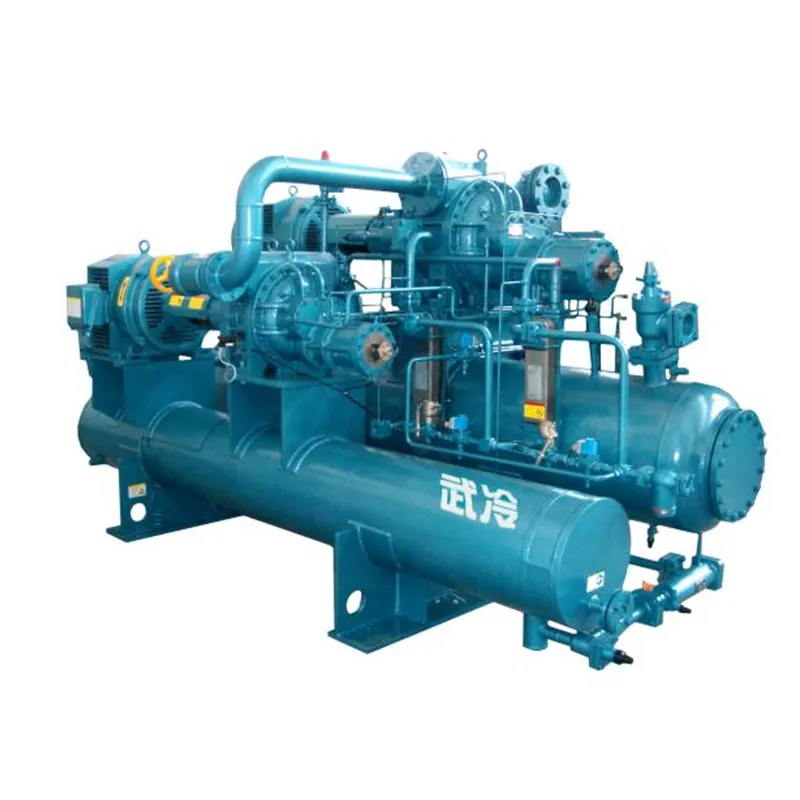
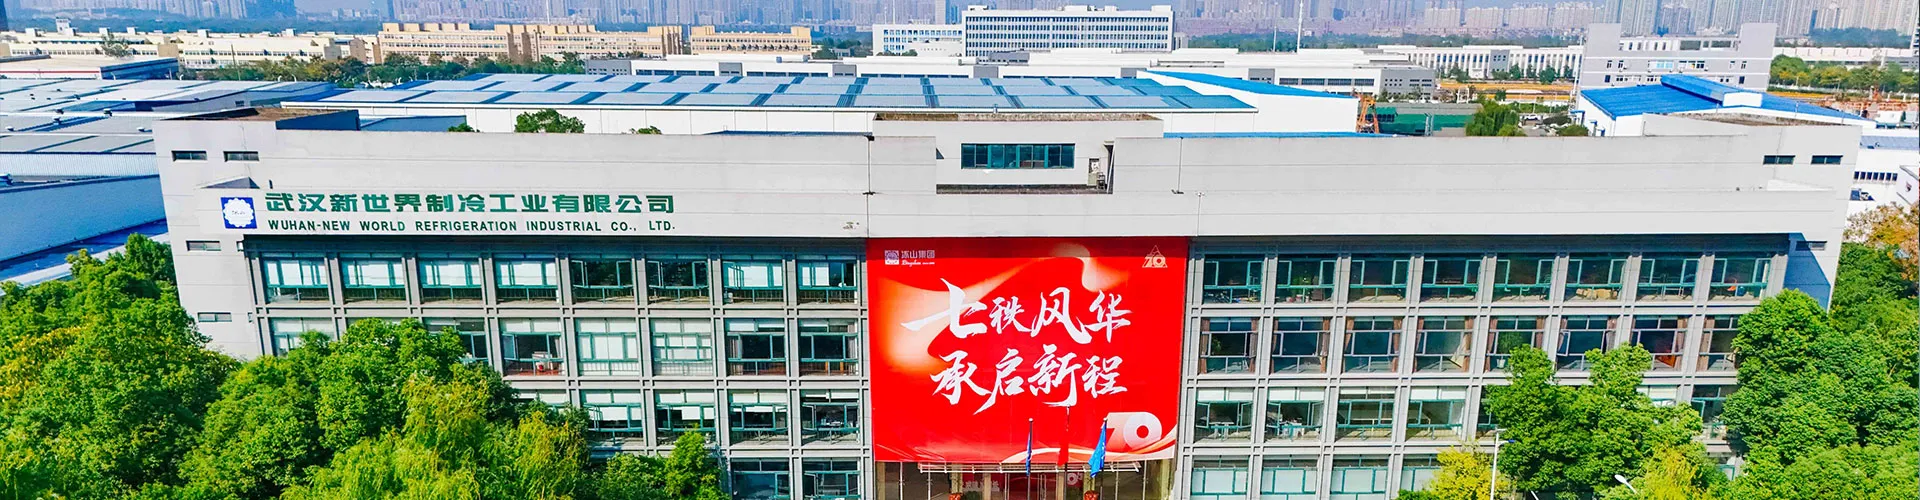
Выбор надежного поставщика компонентов — это вопрос не только цены, но и технологической зрелости производителя. Ярким примером компании, задающей высокие стандарты в области винтовых технологий, является ООО «Ухань Синьшицзе Холодильная Промышленность». Это ведущее китайское предприятие с более чем 70-летней историей, корни которой уходят к 1954 году, когда был основан Уханьский машиностроительный завод «Каймин». Расположенный в зоне экономического развития Цзиньинтань (Ухань, провинция Хубэй), завод занимает площадь 250 000 м² и оснащен современными линиями прецизионной механической обработки из США, Швейцарии и Японии.
Компания стала пионером отрасли в Китае: еще в 1978 году здесь был выпущен первый в стране открытый винтовой компрессор, а в 1986 году разработан запатентованный профиль 5:6, который сегодня считается отраслевым стандартом эффективности. Такой глубокий исторический опыт позволяет «Ухань Синьшицзе» обеспечивать высочайшее качество продукции, включая роторные пары. Ежегодная мощность выпуска превышает 3000 единиц винтовой продукции, при этом каждый агрегат проходит строгий контроль на четырех сертифицированных испытательных стендах.
Для заказчиков, ищущих OEM-решения, сотрудничество с подобными предприятиями гарантирует, что роторные пары будут изготовлены с соблюдением всех геометрических допусков и требований к материалам. Компания обладает множеством патентов, участвует в разработке национальных стандартов энергоэффективности и имеет статус «Специализированного и инновационного предприятия» провинции Хубэй. Продукция экспортируется в Африку, Океанию, Южную Америку и Юго-Восточную Азию, подтверждая свое соответствие международным требованиям к надежности и долговечности.
Часто задаваемые вопросы
Можно ли нанести твердосплавное покрытие на старые изношенные роторы?
Теоретически это возможно, но экономически и технически нецелесообразно. Для нанесения качественного покрытия требуется идеальная подготовка поверхности. Изношенные роторы имеют измененную геометрию, которую невозможно восстановить простым напылением. Шлифовка старого ротора перед нанесением покрытия удалит еще больше материала, что нарушит прочностные характеристики. Кроме того, адгезия покрытия к металлу, подвергшемуся длительным термическим и механическим нагрузкам, будет нестабильной. Мы настоятельно рекомендуем использовать новые роторы с заводским покрытием, чтобы гарантировать балансировку и герметичность.
Влияет ли твердосплавное покрытие на уровень шума компрессора?
Да, влияет, но в положительную сторону. Благодаря более низкой шероховатости поверхности (Ra 0,2–0,3 мкм) и точной геометрии, роторы с покрытием обеспечивают более плавное зацепление и меньшие пульсации воздуха. Это снижает аэродинамический шум. Однако, если покрытие нанесено с нарушением технологии (наплывы, неравномерность), шум может возрасти из-за турбулентности и вибрации. Поэтому ключевым фактором является качество обработки, а не сам факт наличия покрытия.
Какой срок гарантии можно ожидать от OEM-производителя?
Стандартная гарантия на роторные пары с твердосплавным покрытием составляет от 12 до 24 месяцев или 8000–16000 моточасов, в зависимости от условий эксплуатации. Некоторые ведущие заводы, такие как «Ухань Синьшицзе», предлагают расширенную гарантию при условии соблюдения регламента обслуживания и использования рекомендованных фильтров и масел. Важно читать условия гарантии: она обычно не покрывает повреждения, вызванные попаданием посторонних предметов, работой без масла или превышением температурного режима.
Подходит ли такая роторная пара для безмасляных компрессоров?
Для безмасляных компрессоров (oil-free) требования к покрытию еще выше. Там часто используются специальные полимерные или тефлоновые покрытия в сочетании с твердой основой, либо полностью керамические элементы. Твердосплавное покрытие, о котором идет речь в этой статье, преимущественно применяется в маслозаполненных винтовых компрессорах, где масло выполняет функцию уплотнения и охлаждения. Для безмасляных машин необходимо уточнять тип покрытия у производителя, так как стандартное твердосплавное напыление может не обеспечивать необходимого коэффициента трения без масляной пленки.
Заключение и следующие шаги
Инвестиция в качественную роторная пара винтового компрессора с твердосплавным покрытием – OEM — это стратегическое решение для снижения операционных расходов вашего предприятия. Мы рассмотрели, как технические параметры влияют на энергоэффективность, почему контроль качества на этапе производства критичен и как рассчитать реальную экономию. Не позволяйте краткосрочной экономии на закупке привести к долгосрочным убыткам на ремонте и электроэнергии.
Если вы готовы модернизировать свой компрессорный парк или ищете надежного поставщика запасных частей с подтвержденным качеством, мы предлагаем индивидуальную консультацию. Наши инженеры помогут подобрать оптимальную конфигурацию роторной пары под ваши конкретные модели компрессоров и условия эксплуатации, опираясь на лучшие практики лидеров отрасли.
Заказать расчет стоимости роторной пары
Свяжитесь с нами сегодня, чтобы получить технический каталог и коммерческое предложение с указанием сроков поставки и гарантийных условий.